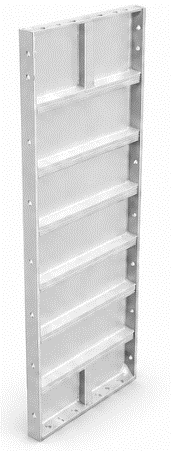
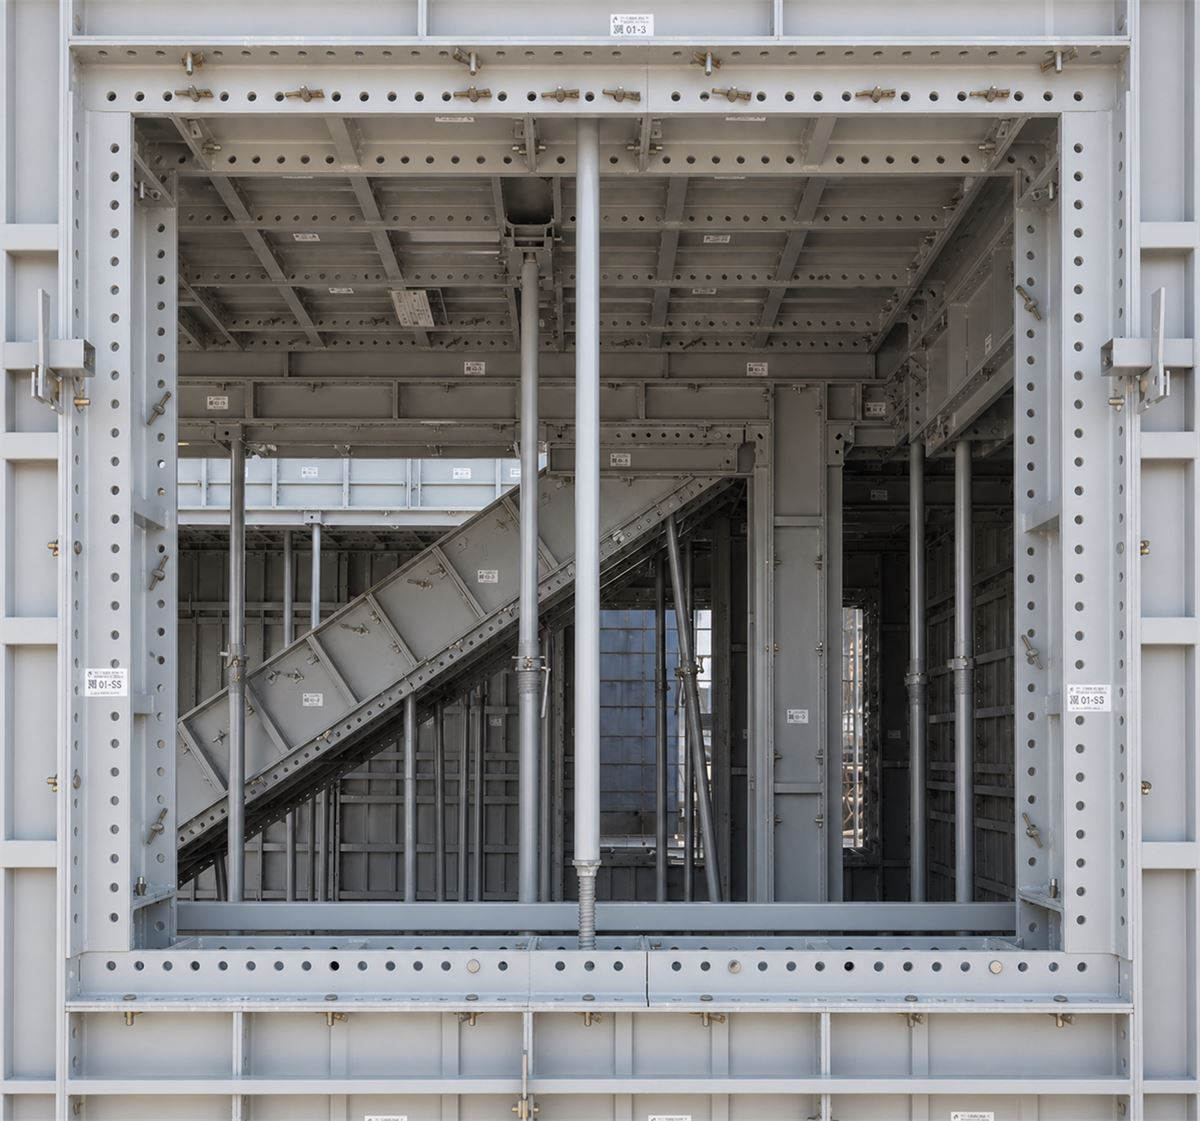
벽체 패널 (Wall Panel)
콘크리트 타설 시 벽을 형성하는 주 수직 부재입니다.
W100–600 × H2400·2450+
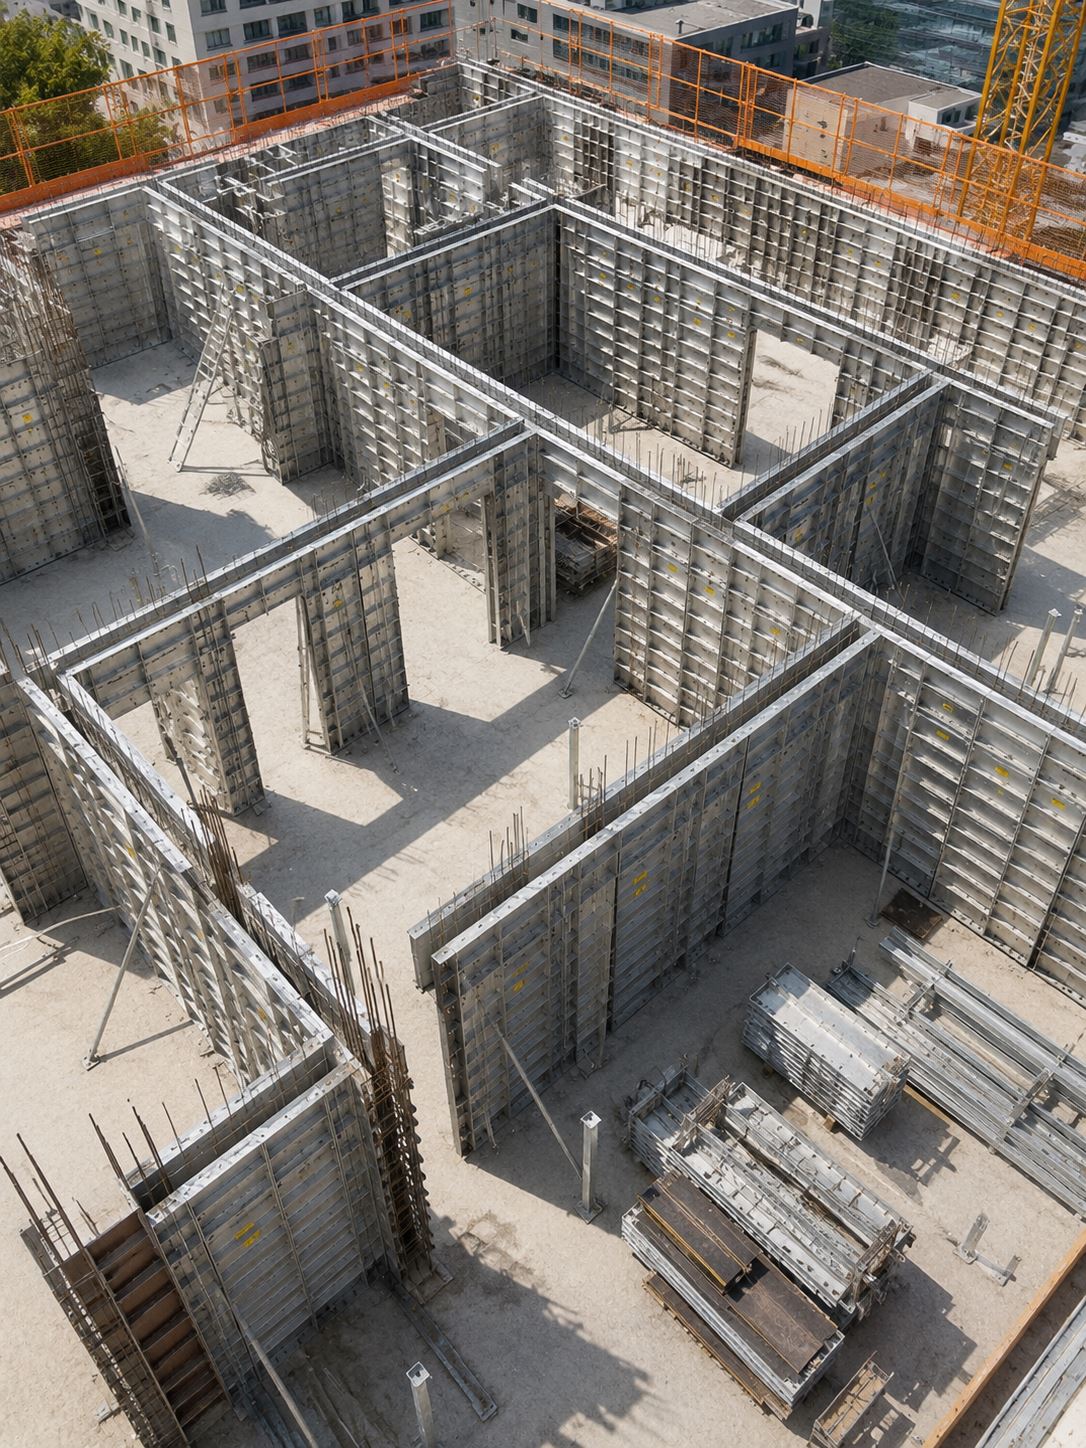
거푸집은 층마다 측압과 구조 하중을 견뎌야 합니다. 알폼은 유로폼보다 가볍고 강하며, 벽·슬래브·보·기둥·계단을 한 사이클에 타설합니다. 유로폼과 비교 보기
층당 6일 공정, 노출 콘크리트 마감, 크레인 없는 현장. 알폼은 공정 전체를 앞당깁니다.
6일 공정 보기기준층이 반복되는 20~60층 타워.
코어 벽체, 포디움, 전이층을 한 사이클로.
연립주택과 빌라 — 한 세대를 하루에.
반복되는 객실 모듈 — 층당 패널 한 세트.
표준 벽체 패널에 엔드 패널, 인코너, 보 부재를 더해 완성합니다. 모든 접합부는 원형 핀과 웨지로 고정하며 특수 공구가 필요 없습니다.
콘크리트 타설 시 벽을 형성하는 주 수직 부재입니다.
W100–600 × H2400·2450+
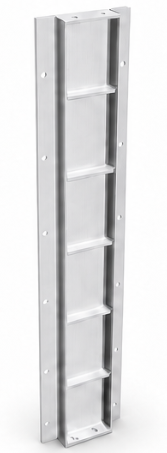
벽이 끝나는 곳에서 평행한 벽체 패널의 끝을 막아 물샐틈없는 벽을 만듭니다.
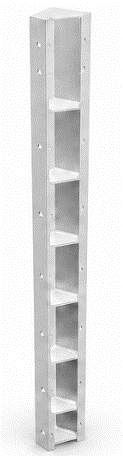
내부 모서리에서 두 벽체 패널의 면이 만나는 곳을 잇습니다.
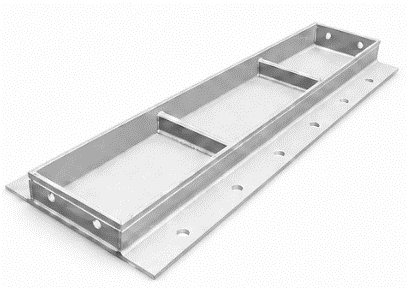
벽체 패널과 WEP를 연결합니다.
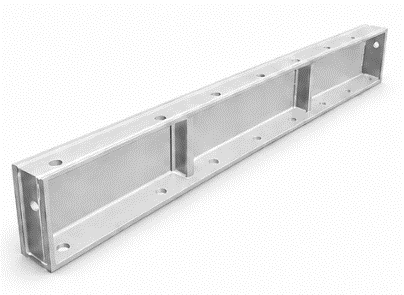
타설 시 보의 윗면 또는 밑면을 만들고 측압을 견딥니다.
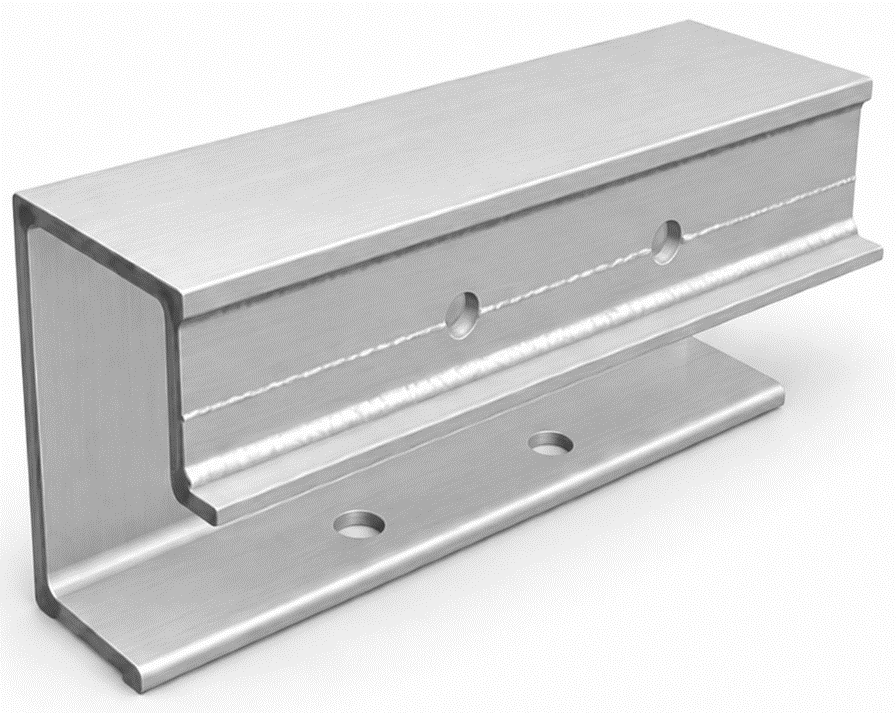
WEP, 보 패널, 벽체 패널과 연결해 문과 창 개구부를 만듭니다.
패널 하부의 50 mm 로커 프로파일로 바닥 레벨을 5 mm 단위로 조정해 정밀하게 수평을 맞춥니다.
슬래브 패널은 엔드 빔, 미들 빔, 프롭 헤드로 이루어진 격자 위에 놓이고, 소핏 부재로 벽체와 연결됩니다.
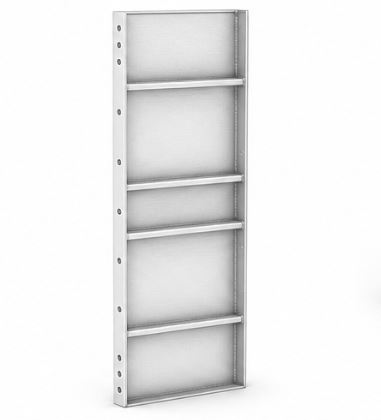
수평 타설 시 콘크리트 하중을 받고 슬래브 면을 만듭니다.
D100–600 × 1200 · D100–600 × 900
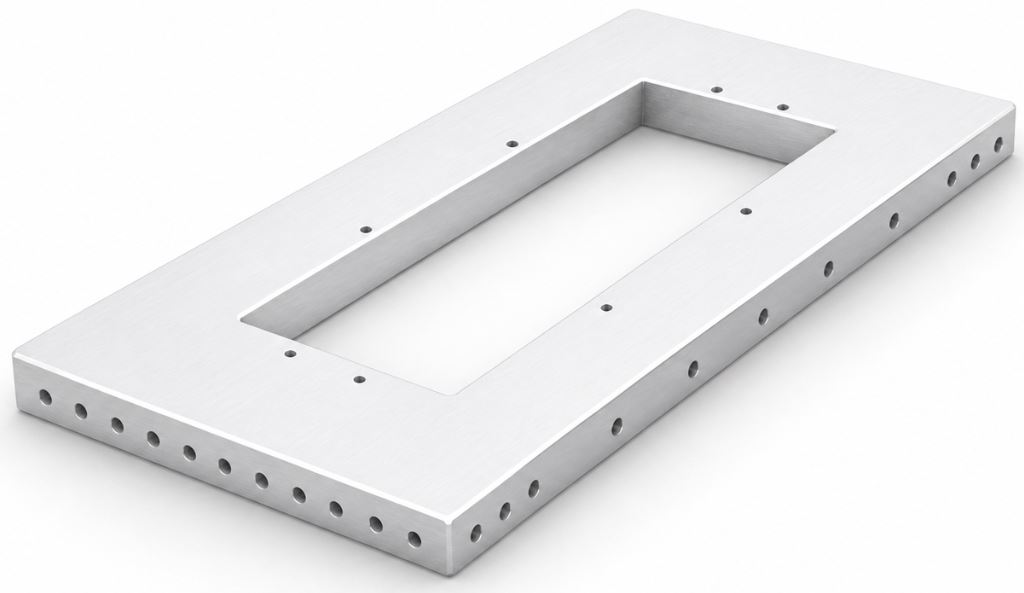
탈형한 패널을 다음 층으로 올리는 통로가 되는 개구부입니다.
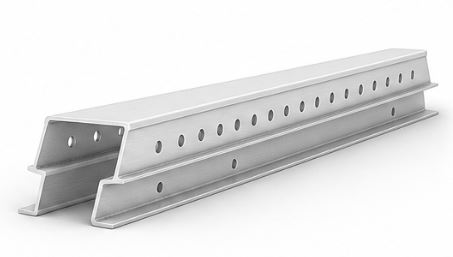
두 프롭 헤드 사이를 잇고, 슬래브를 만드는 동안 하중을 받습니다.
MB 900·1050 × 150 · EB 300·600·750·900 × 150
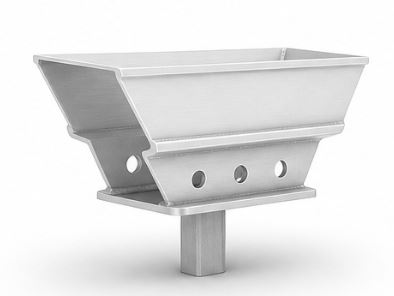
미들 빔끼리, 또는 미들 빔과 엔드 빔 사이의 주 하중 절점으로, 빔과 동바리를 받칩니다.
PH 300 × 150
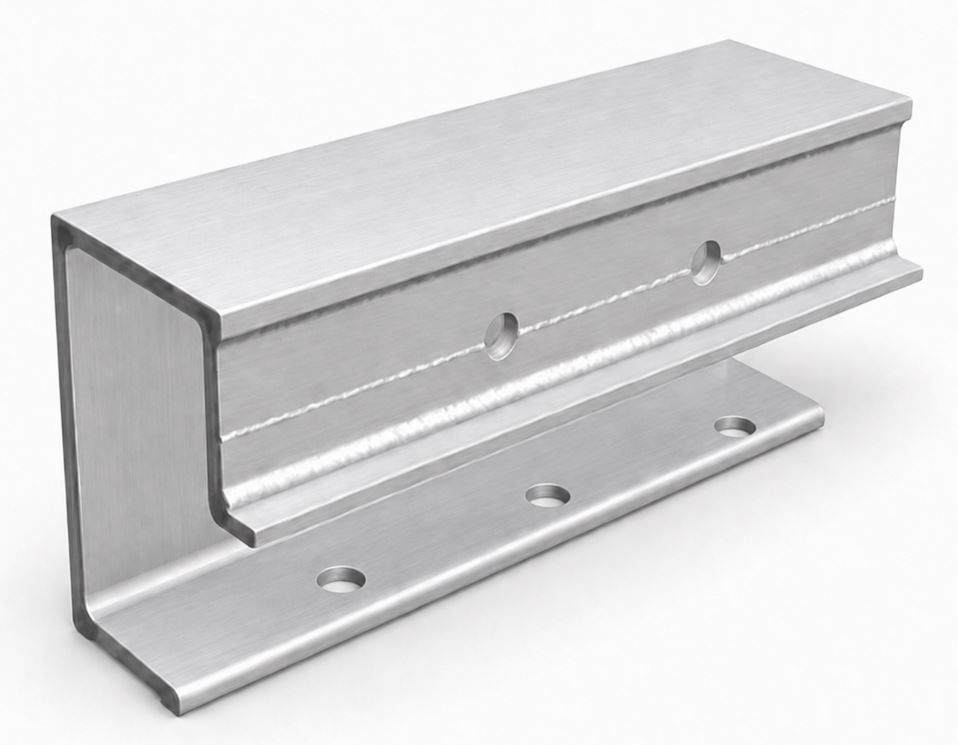
벽체 패널과 슬래브 패널을 연결합니다.
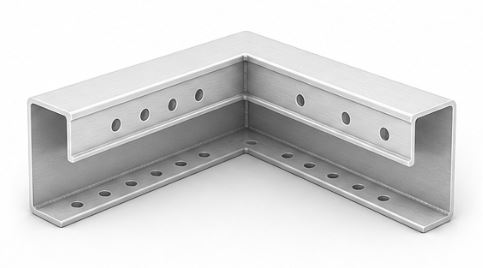
모서리에서 벽체와 슬래브 패널을 잇습니다. 인코너·아웃코너형으로 양방향에 대응합니다.
데크 패널만 먼저 탈형하고 빔 지지대는 그대로 둡니다. 양생 중인 슬래브를 계속 받치면서 패널은 바로 다음 층으로 올라가, 한 세트로 동 전체를 짓습니다.
시스템을 하나로 묶고 속도를 만드는 작은 부품들 — 패널 연결, 수직도 조정, 측압 저항.
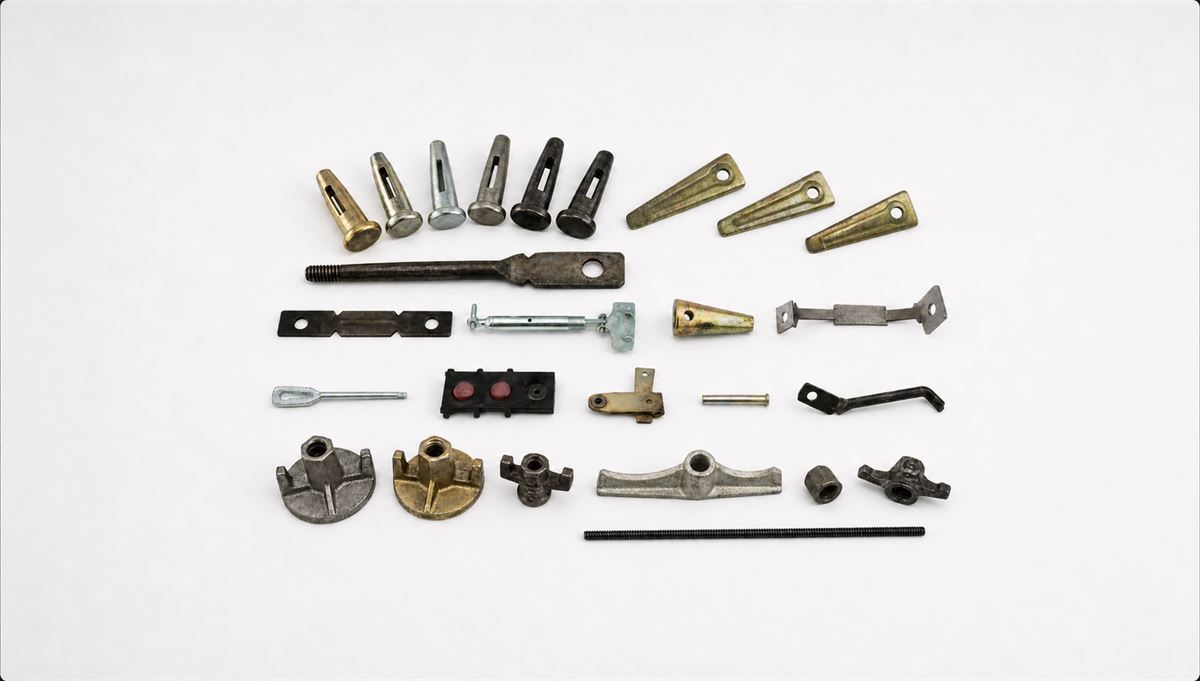
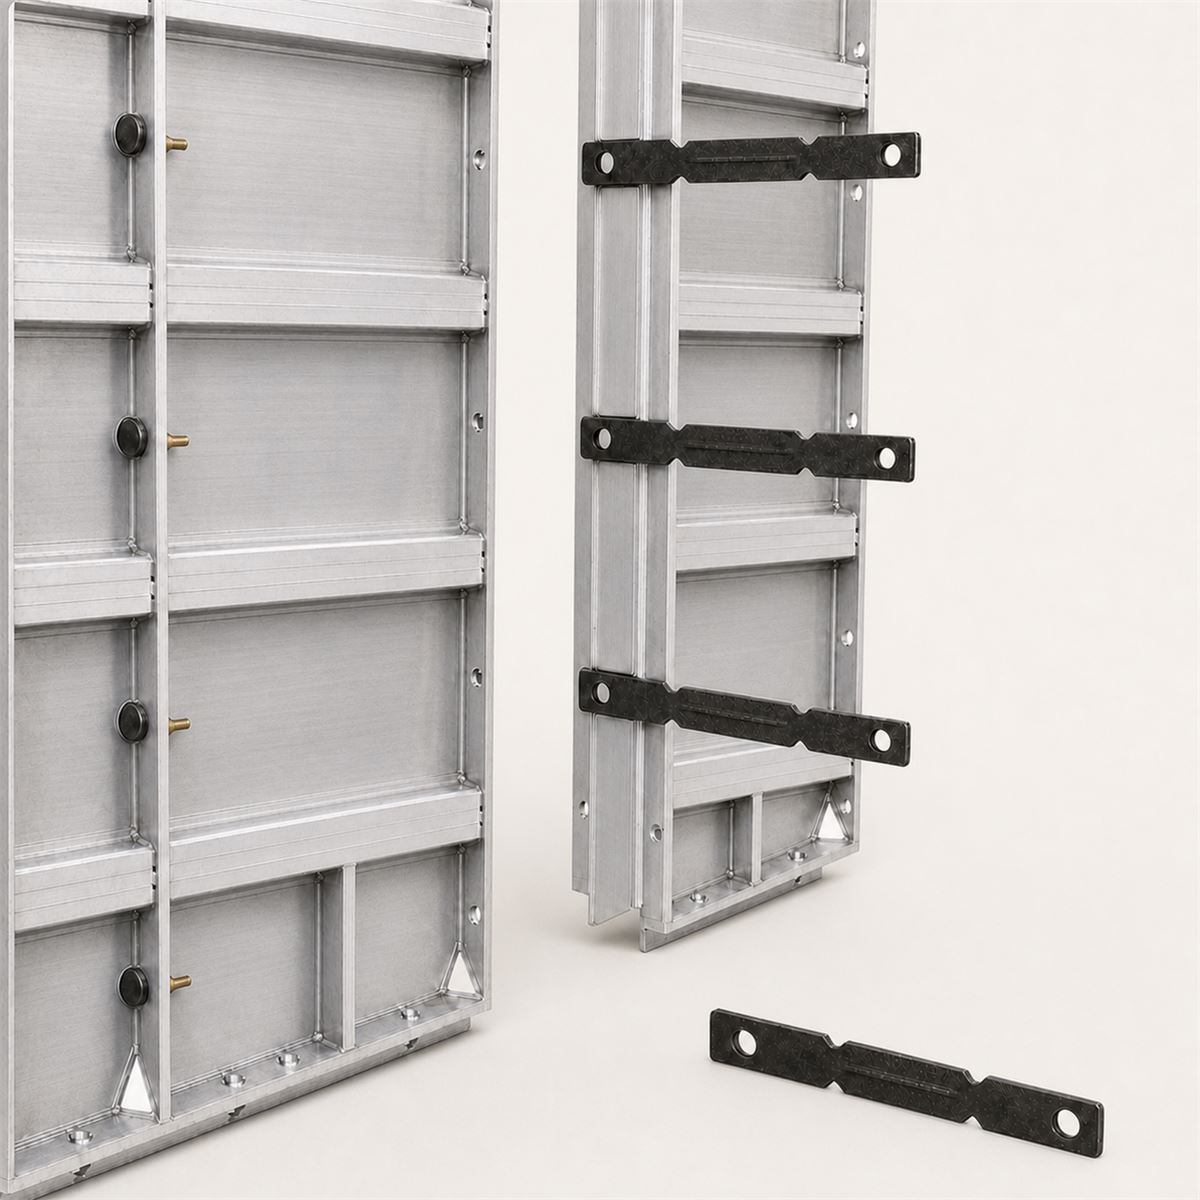
| 부품 | 기능 |
|---|---|
| 원형 핀 | 패널과 패널을 잇는 기본 부품입니다. |
| 웨지 핀 | 원형 핀을 잠급니다. 망치로 고정하고 망치로 풉니다. |
| 플랫 타이 | 벽 두께를 정하고 측압에 맞서 거푸집을 잡아 줍니다. |
| PVC 슬리브 | 벽을 관통하는 타이 구멍을 만듭니다. 재사용 가능합니다. |
| 조인트 바 | 프롭 헤드와 미들·엔드 빔을 잇는 슬래브 격자의 구조 절점입니다. |
| 벽체·슬래브·인양 브래킷 | 작업발판과 임시 통로를 받칩니다. |
| 롱 핀 · 웨지 | 조인트 바 구멍을 통과해 미들 빔과 프롭 헤드를 잠급니다. |
| 후크 | 패널 하부의 얼라인먼트 바를 잡아 측압에 저항하고 누수를 막습니다. |
| 키커 볼트 · 너트 · 와셔 | 브래킷과 키커를 콘크리트 면에 고정하는 매립 앵커입니다. |
| 턴버클 얼라인먼트 바 | 벽 수직도를 미세 조정해 타설 중 공차를 유지합니다. |
마모가 잦은 부품은 10~20% 여유 수량을 함께 보내, 핀 하나 때문에 현장이 멈추지 않게 합니다.
건물이 늘 사각형은 아닙니다. 우리 거푸집도 그렇습니다.
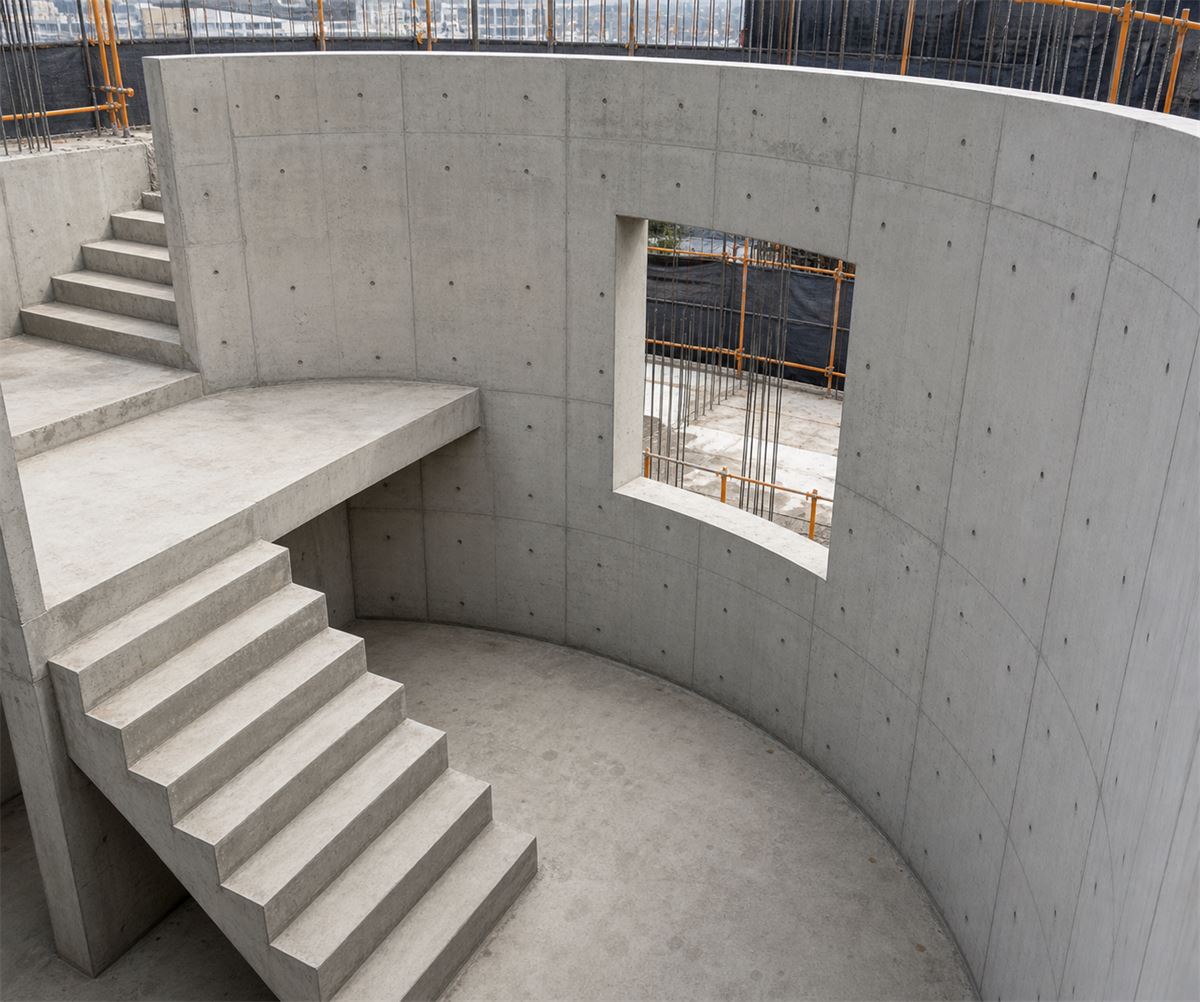
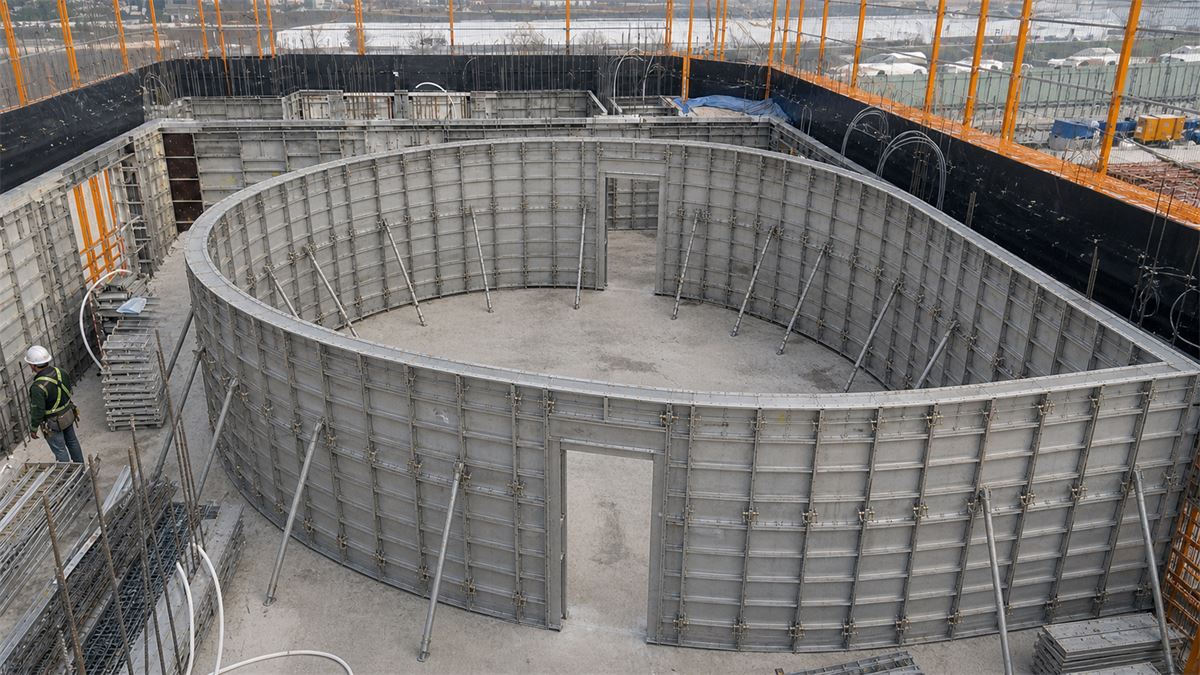
감독자가 첫 조립 사이클을 현장 작업자와 함께 진행하고, 배치 원리를 현장 인력에게 넘겨줍니다.
패널을 도면에 따라 세대·동별로 포장해, 설치 구역에 바로 도착합니다.
쉘 도면 검토 5일 · 비정형 제작 2주 · 목업 검증 100% · 비정형 형상 20종.
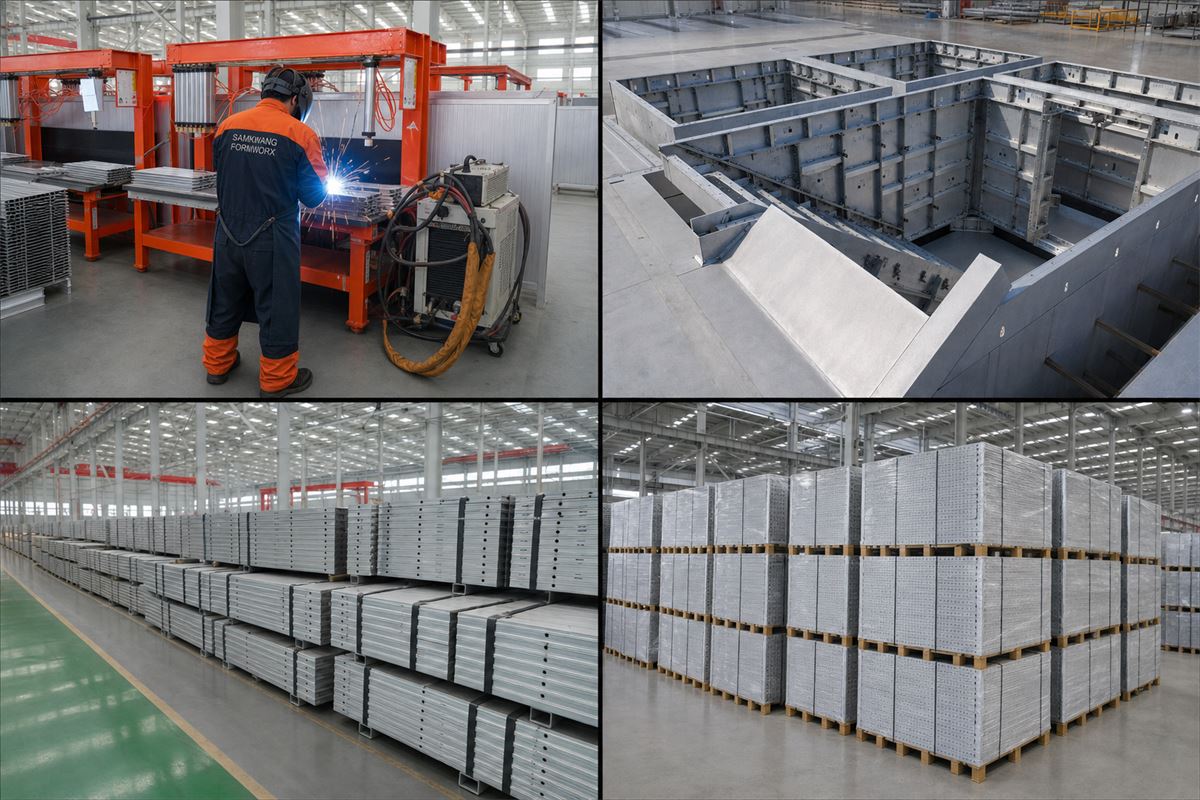
A6061-T6 압출재가 6단계 관리 공정을 거쳐 번호가 매겨진 거푸집 세트로 포장됩니다. 공정이 넘어갈 때마다 치수를 확인합니다. 품질은 공장에서 결정됩니다.
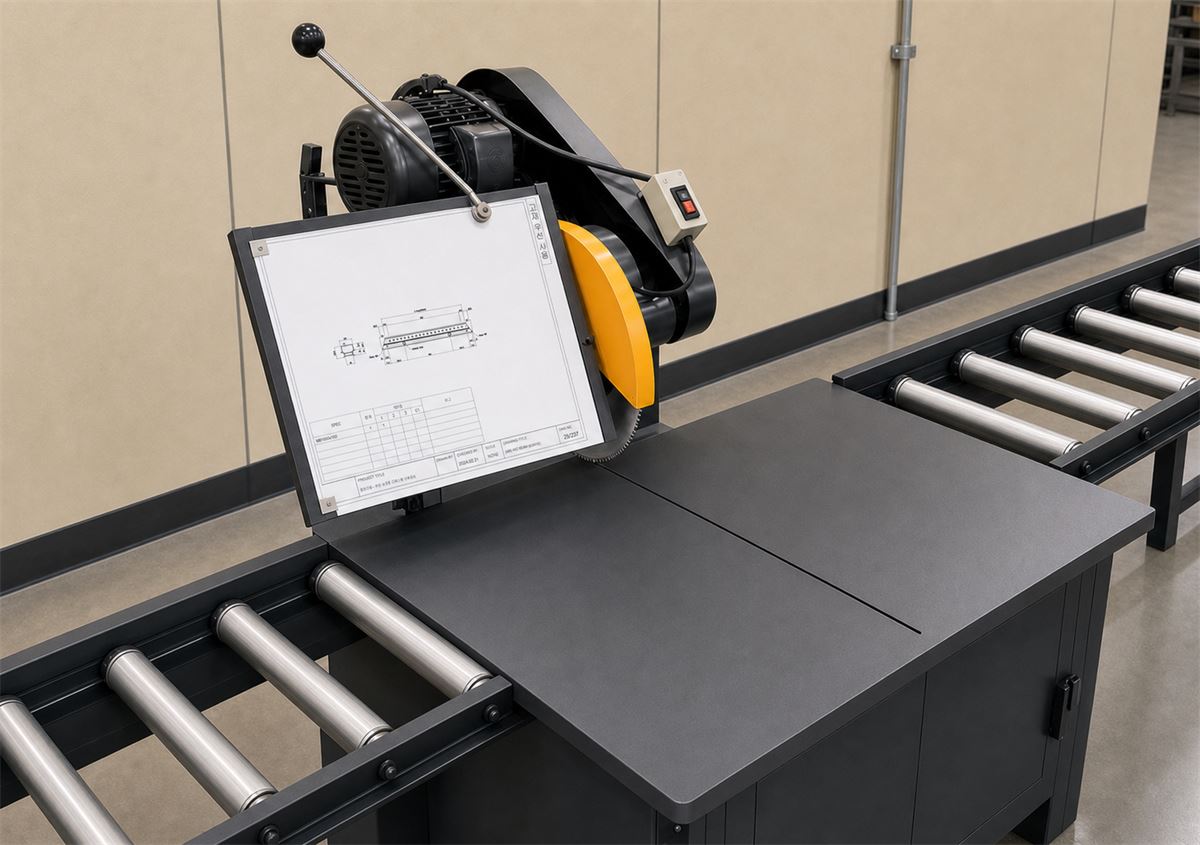 01절단알루미늄 프로파일을 정확한 길이로 절단합니다.
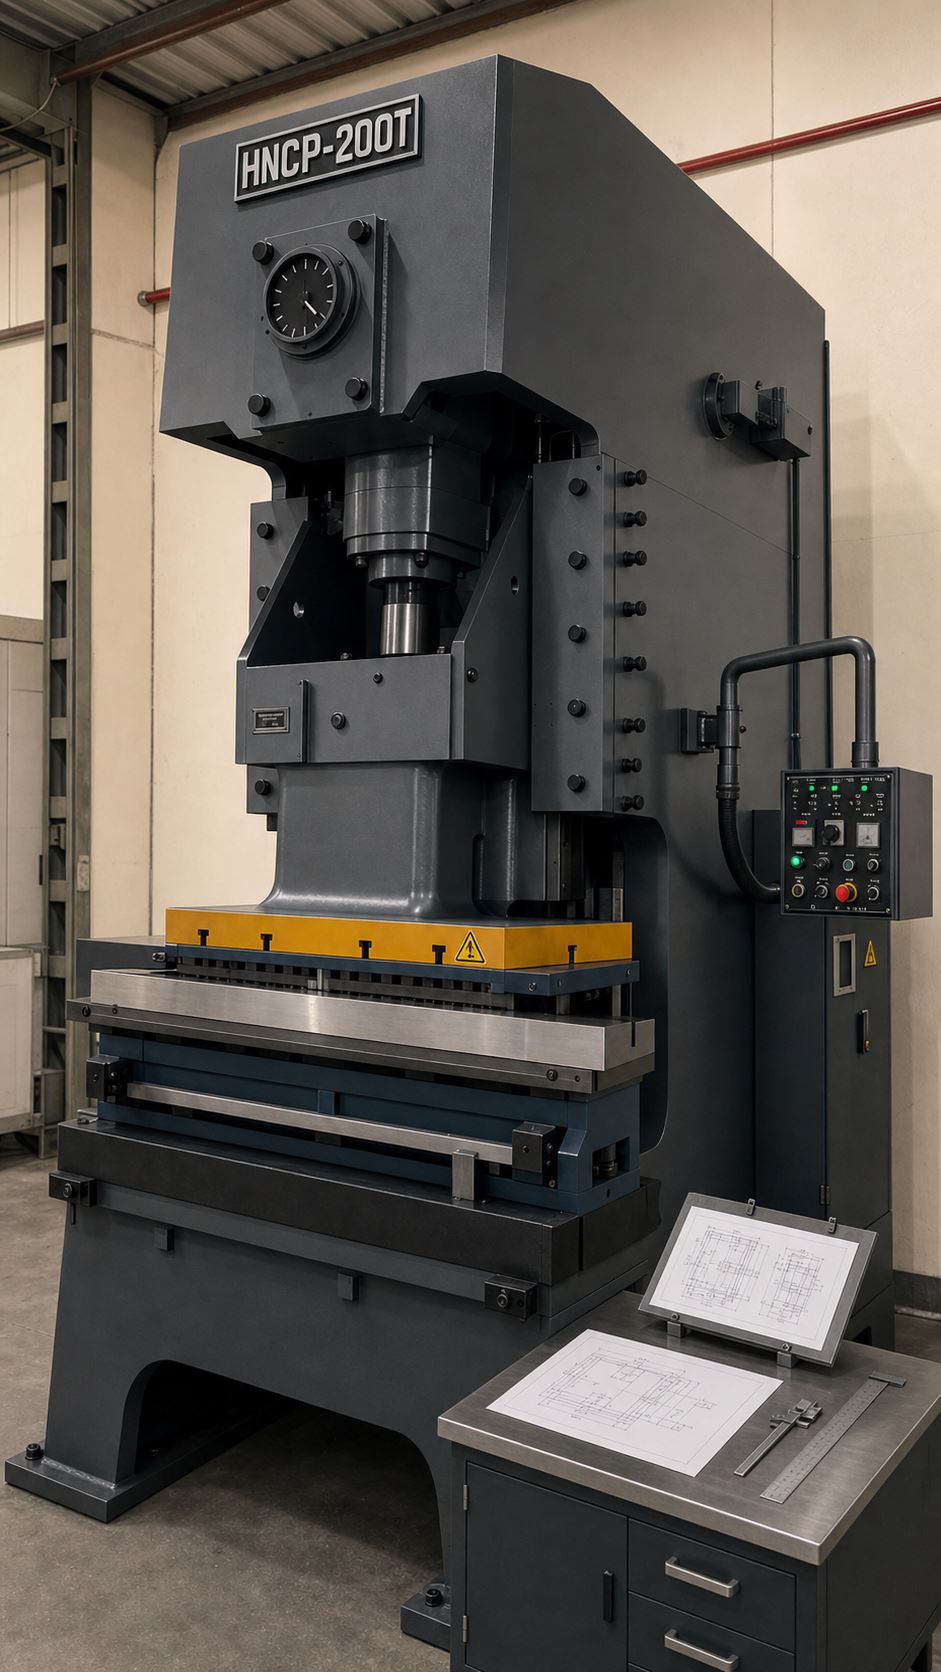 02가공홀 가공과 펀칭으로 부재를 만듭니다.
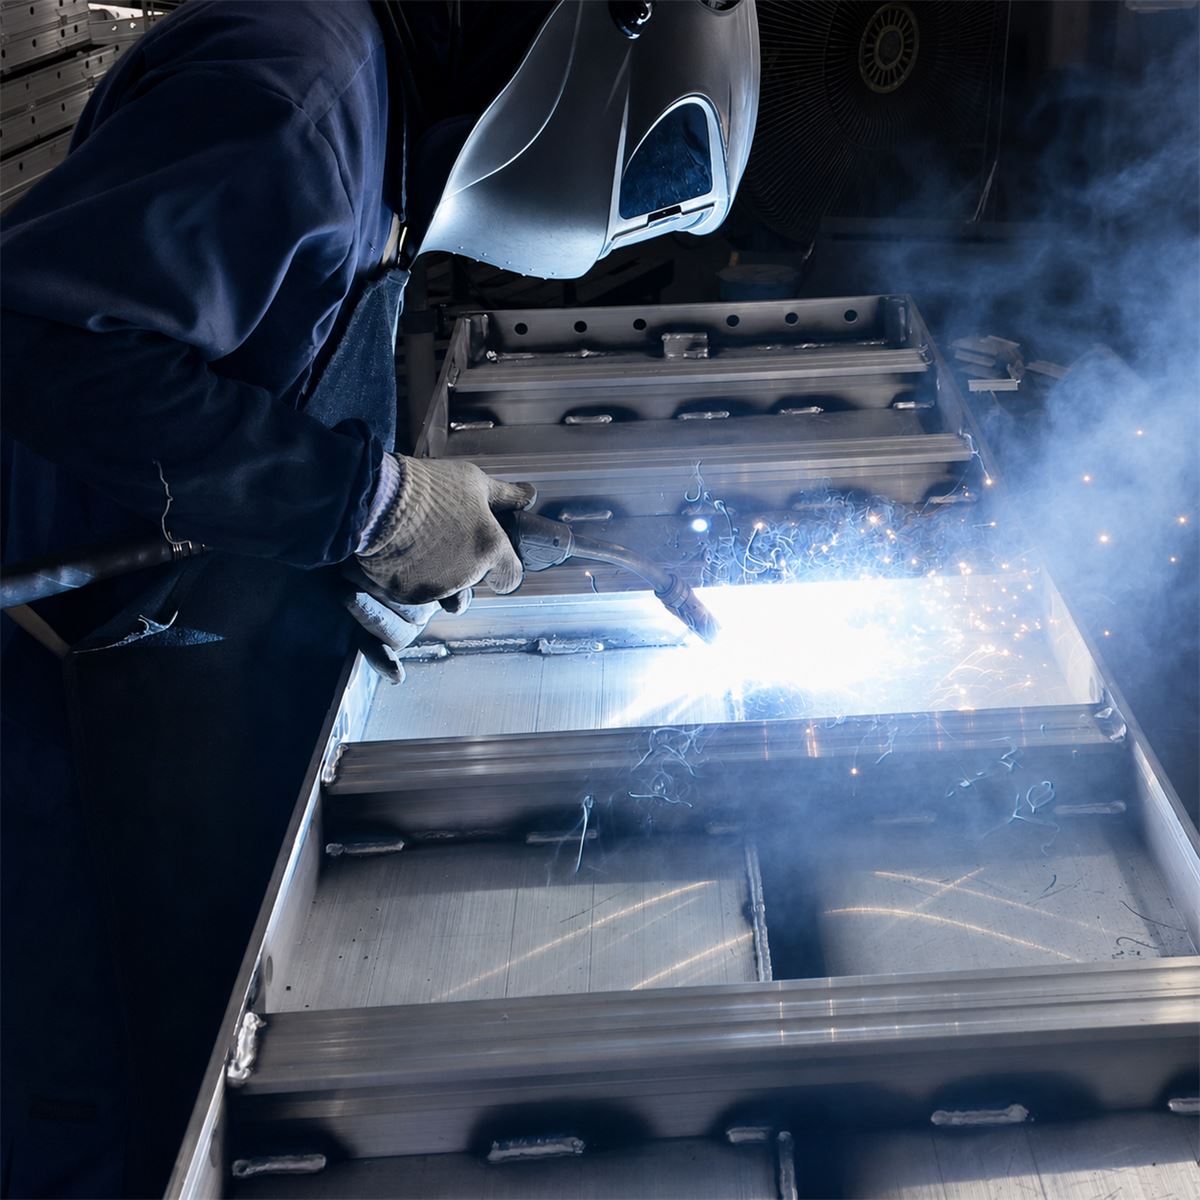 03용접부재를 용접해 조립합니다.
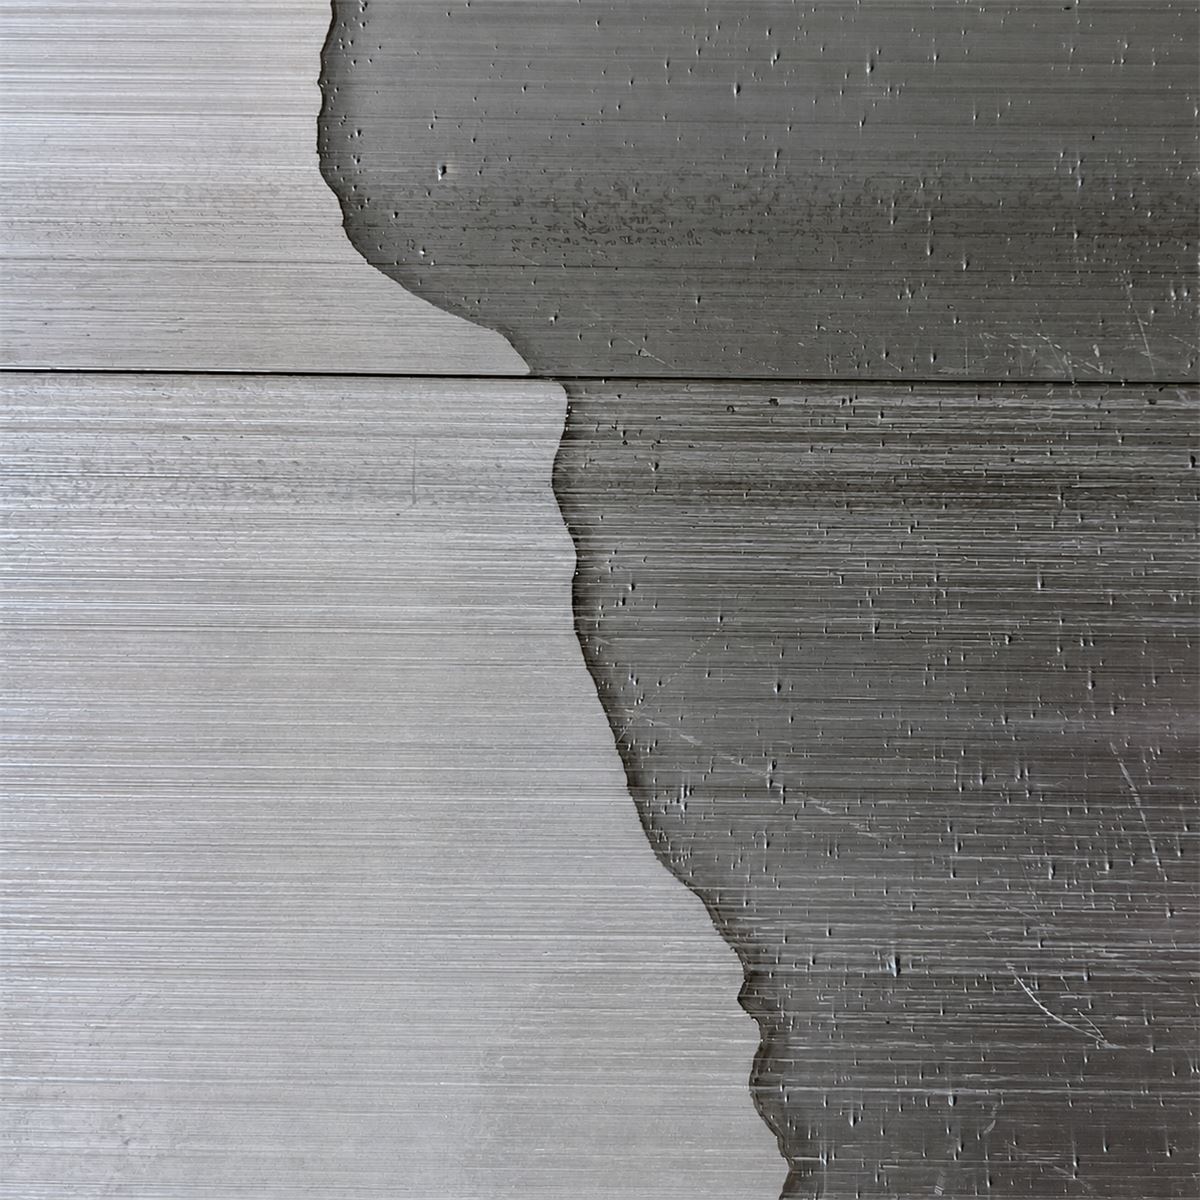 04마감 · 도장표면을 연마한 뒤 분체 도장합니다.
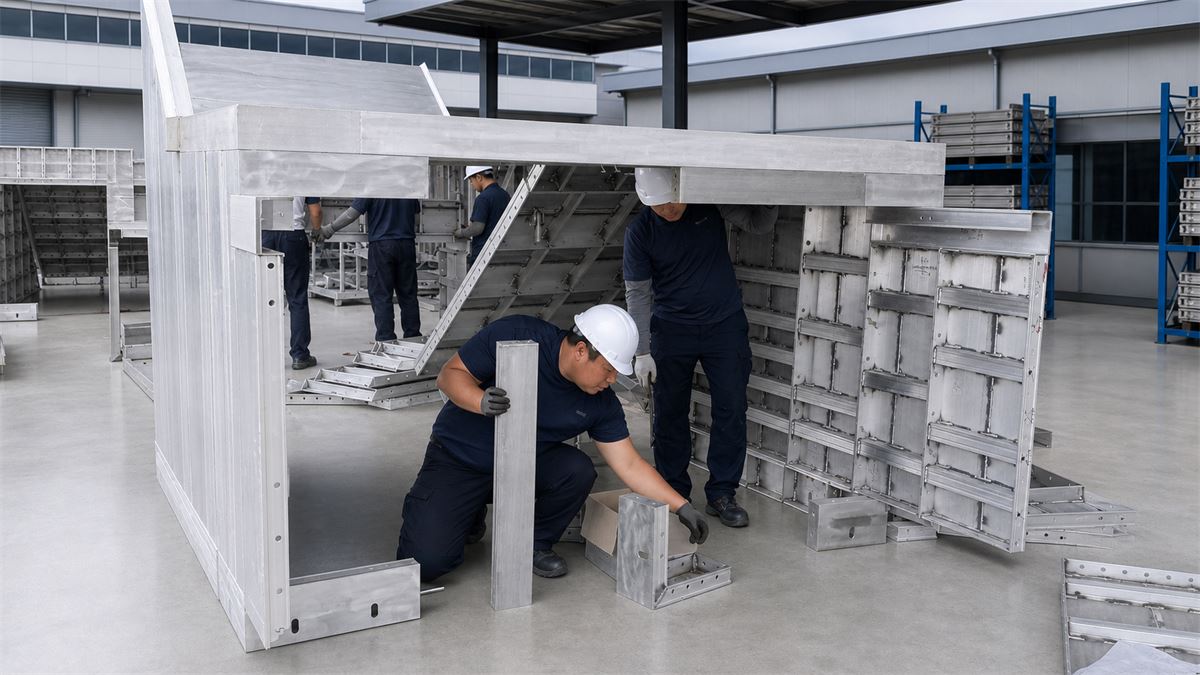 05목업목업으로 치수와 품질을 확인합니다.
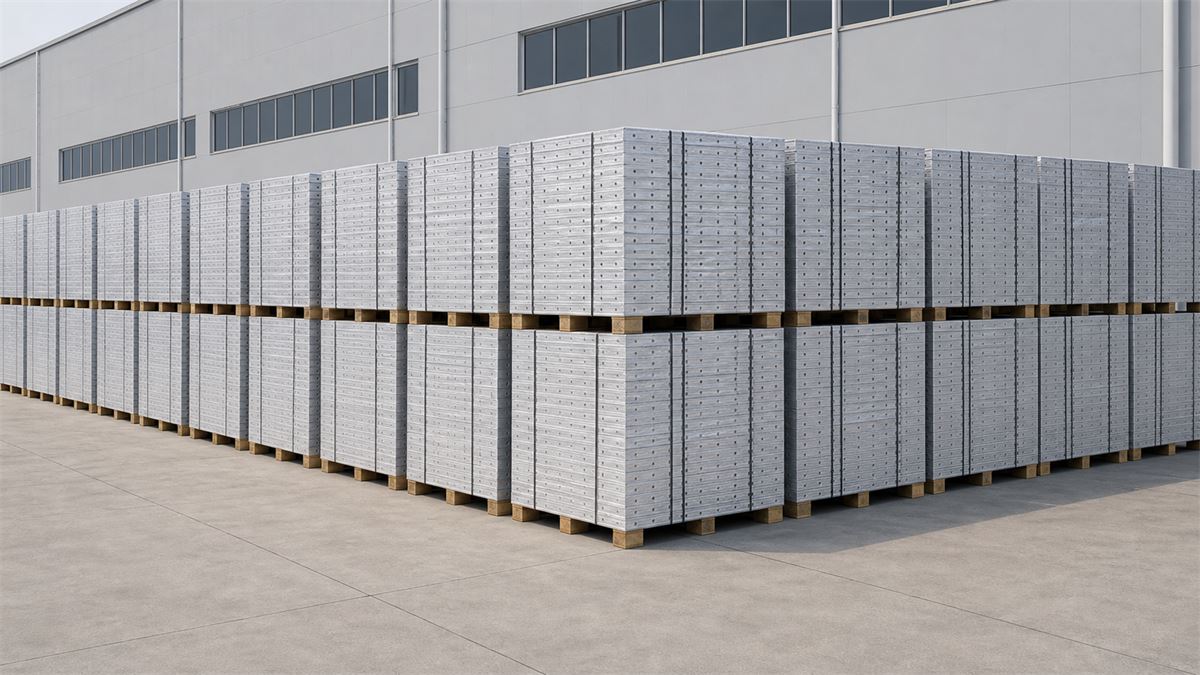 06검사 · 포장수량을 확인한 뒤 포장해 출고합니다.
모든 패널에 같은 용접 경로 — 작업자에 따른 편차가 없습니다.
마찰교반접합은 열이 거의 들어가지 않아 면판이 평평하게 유지됩니다.
연속 용접 비드가 반복되는 측압을 견딥니다.
검사 지점 절단·펀칭 후 치수 검사 용접 후 평활도 검사 포장 전 가조립